



 返回


玻璃是国民经济基础材料产业,但玻璃熔窑高温燃烧会持续产生 SO₂、NOₓ、颗粒物等污染物,属于非电行业大气治理重点领域。随着环保绩效创 A、超低排放管控持续收紧,玻璃企业烟气治理系统向着尘硝硫一体化、稳定达标、长周期连续运行方向升级。
玻璃熔窑生产线常年不间断作业,脱硫脱硝系统一旦控制失稳,极易出现氨逃逸超标、脱硫剂投加失衡、出口排放跳变,直接触发环保预警与生产停线。传统 IO 产品在窑区强电磁、高温恶劣工况下信号漂移、通信扰动、单点故障等问题频发,难以匹配窑炉环保工艺高可靠、高精度的自控诉求,一套抗扰能力强、可无缝适配冗余架构的分布式 IO,已经成为玻璃窑烟气治理自动化升级的刚需。
工艺介绍
本项目采用小苏打 / 消石灰干法脱硫 + 陶瓷催化滤管一体化尘硝协同治理路线,完整工艺流程如下:玻璃熔窑排烟 → 余热换热调质降温 → 小苏打 / 消石灰干法脱硫剂喷射 → 氨水雾化 + 静态混合 → 陶瓷催化滤管反应器 → 脉冲反吹清灰 → 引风机 → 烟囱达标排放。
烟气先经余热换热系统调节至适宜反应温度,钠基 / 钙基脱硫剂喷入烟道,与 SO₂充分反应完成干法脱硫;随后精准喷入氨水,通过静态混合器实现烟气与还原剂均匀混合;混合烟气进入陶瓷催化滤管反应器,在陶瓷滤管负载催化剂作用下同步完成脱硝与粉尘过滤;滤管表面积灰由脉冲反吹系统定期吹扫;净化后烟气经引风机输送,最终稳定达标排入大气中华人民共...。
整套工艺的核心控制点集中在:烟气温度、压力、压差、脱硫剂给料流量、氨水喷射量、反吹时序、引风机变频调节,对模拟量采集精度、信号实时性、调节闭环稳定性要求极高。
项目挑战
玻璃熔窑脱硫脱硝现场工况复杂严苛,给自动化控制系统带来三重核心难题:
强电磁干扰环境:熔窑变压器、电极系统大功率负载运行,空间辐射、线缆耦合带来剧烈电磁干扰,极易造成模拟量信号跳变、数字量误触发、PROFINET 通信丢包,直接破坏脱硫脱硝药剂配比闭环控制,引发排放超标风险。常规 IO 模块 EMC 裕量不足,无法稳定抵御窑区强场干扰。
窑区高温环境,抑制温漂难度大:余热换热、反应器、滤箱区域环境温度偏高,普通 IO 模块随环境温升产生明显温漂,温度、压力、流量等关键模拟量采集偏差持续放大,氨水、脱硫剂投加量失准,氨逃逸、脱硫效率失控。
产线要求高可靠冗余架构:玻璃熔窑连续生产,不允许脱硫脱硝系统随意停机,客户选用西门子 S7‑1500R 冗余 PLC 架构,要求分布式 IO 站必须完美兼容 1500R 冗余机制,支持 PROFINET 冗余环网,实现主 CPU 无扰切换、IO 数据不丢失、控制不间断,避免单点故障造成整套环保系统停运。
解决方案
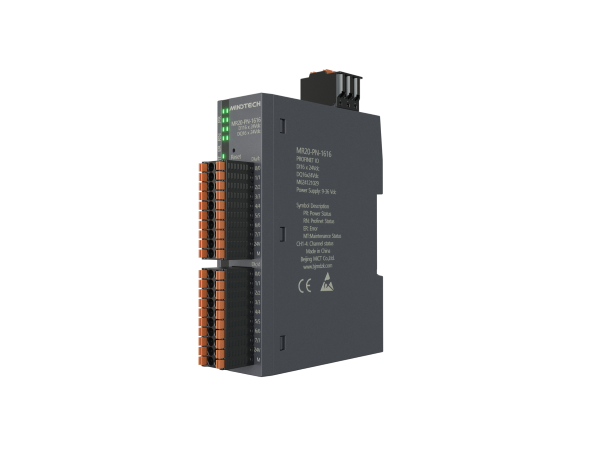
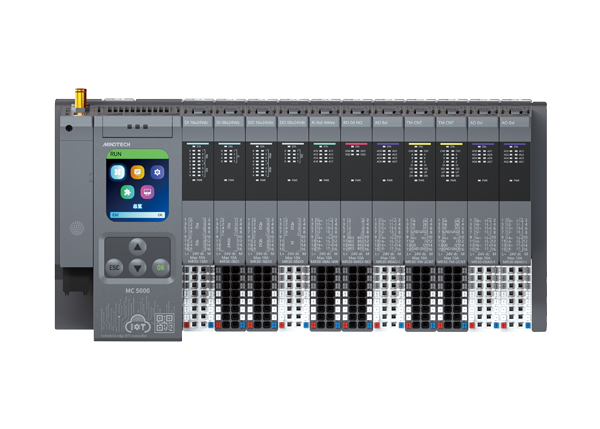
项目选用西门子 S7‑1500R 冗余 PLC 搭配明达智控 MR30 分布式 IO,基于 PROFINET 总线构建冗余自控网络,针对性破解窑区三大痛点:
硬核 EMC 设计,抵御熔窑强电磁干扰:MR30分布式 IO具备高等级抗脉冲群、静电、浪涌抗扰能力,面对熔窑电极、变压器产生的强电磁辐射,4‑20mA 模拟量、热电偶信号采集稳定,无随机跳变,保障脱硫脱硝药剂 PID 调节闭环可靠。
高精度采集、低温漂特性,适配窑区高温工况:MR30模拟量在窑区高温现场长期运行,温度、压差、流量信号采集偏差可控,稳定支撑氨水雾化量、小苏打喷射量的精准联动调节,有效控制氨逃逸,稳定脱硫脱硝效率。模块支持就近分散部署在滤管反应器、喷粉、氨水分配现场,缩短传感器线缆长度,进一步降低信号引入干扰。
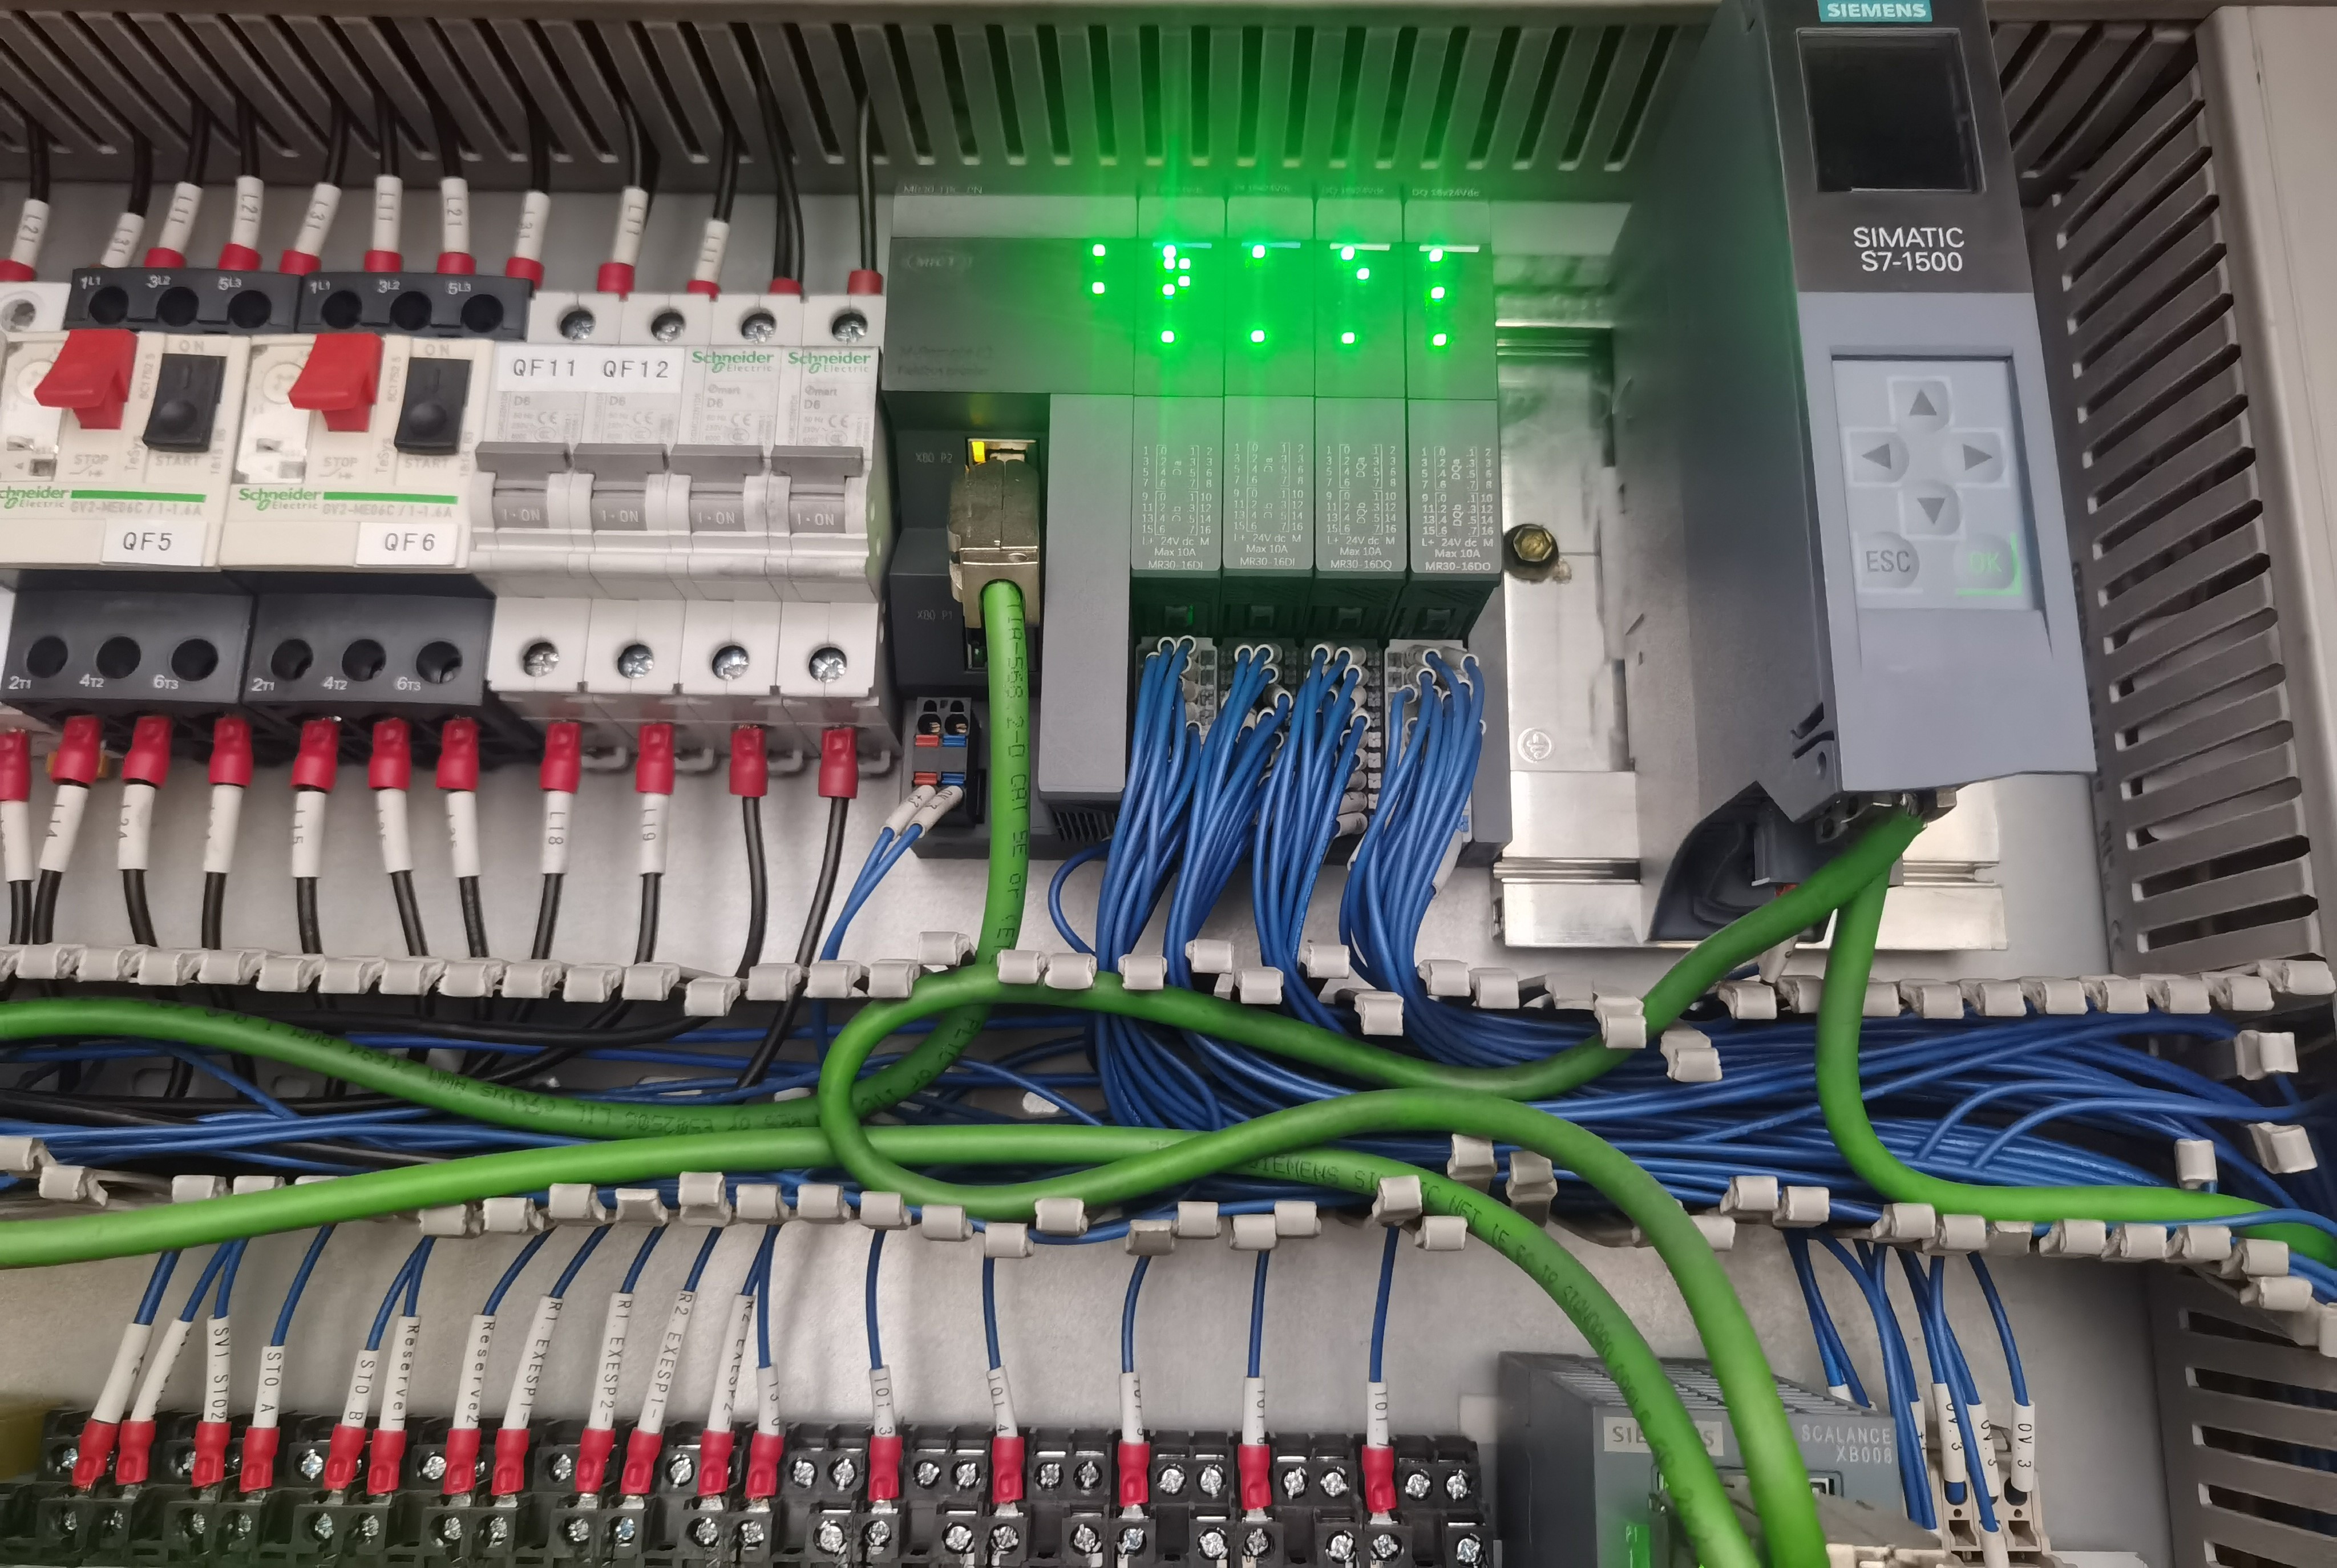
原生适配 S7‑1500R 冗余 PLC,构建高可用控制体系:MR30支持PROFINET协议,可无缝接入 S7‑1500R 冗余环网,完全匹配 1500R 冗余同步、主备无扰切换机制。当主 CPU 发生故障,备用 CPU 快速接管,MR30 所有 IO 通道保持输出状态、采集数据连续不中断,脉冲反吹时序、引风机调节、脱硫给料控制全程连续,满足玻璃熔窑不间断生产的冗余可靠性要求。同时模块模块化、可扩展,DI/DO/AI/AO 按需配置,适配脱硫脱硝全套测点。
应用成效
该玻璃熔窑脱硫脱硝项目投运以来,MR30 分布式 IO 在恶劣窑区工况下持续稳定运行,落地价值显著:
信号采集稳定精准:彻底解决此前电磁干扰造成的信号跳变问题,高温环境下模拟量温漂得到有效抑制,氨水、脱硫剂投加控制精度提升,SO₂、NOₓ排放长期稳定满足超低排放指标,氨逃逸可控,顺利通过环保核查与绩效评级。
冗余切换零扰动,保障连续生产:S7‑1500R + MR30 冗余体系经过多次切换验证,主备 CPU 切换过程无 IO 输出抖动、无控制中断,规避环保系统意外停机风险,适配玻璃行业全年连续熔制的生产模式。
运维成本降低:分布式就近部署,减少现场敷设屏蔽线缆工程量;模块通道状态、总线诊断信息上传 PLC,故障快速定位,降低窑区高温区域巡检、排查工作量。






 全国服务热线