



 返回


热处理是高端装备零部件制造的核心工序,通过淬火、回火、渗碳、保温冷却等工艺改变金属金相组织,直接决定工件强度、硬度、疲劳寿命与尺寸稳定性,广泛应用于工程机械、汽车零部件、轨道交通紧固件、模具等领域。
当前热处理车间普遍呈现炉体点位分散、现场工况恶劣的特点:高温辐射、粉尘大、大功率加热电源与风机带来强电磁干扰;一条产线包含多台热处理炉、淬火槽、气氛调节单元、输送机构,大量热电偶、压力、氧探头、电磁阀、限位开关分布在炉区、冷却区、上下料工位。传统集中式控制柜方案需要长距离大量拉线,施工周期长、线缆成本高,长距离模拟量信号极易受干扰漂移,造成炉温采集不准、工艺曲线失真,进而产生工件报废。
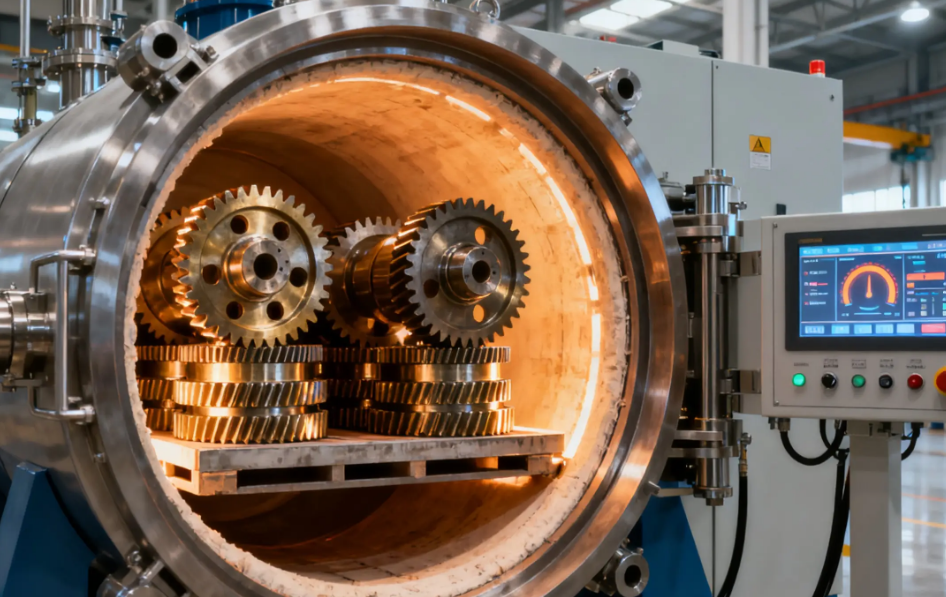
随着国内高端制造推进,热处理行业正在向数字化工艺追溯、连续稳定生产、国产工控替代转型,对控制系统提出新要求:多点位分布式采集、强抗干扰、实时通讯、支持冗余架构、模块免停机维护,兼顾项目施工成本与后期运维便捷性。
工艺流程
本项目为连续式网带热处理生产线,面向结构件淬火 + 回火热处理,整套产线划分为上料、预热、高温加热、保温渗碳、淬火冷却、清洗、回火、下料八大工段。
上料工段:工件输送到位检测、物料扫码,将工件批次信息绑定至工艺配方;
预热与高温加热:多段炉膛分区控温,热电偶采集炉内多点温度,调节加热功率、保护气氛流量,维持炉内碳势;
保温渗碳:按预设工艺曲线进行恒温保温,实时采集残氧、炉压信号,自动调节甲醇、丙烷气氛阀门,实现碳势闭环控制;
淬火冷却:工件进入淬火槽,采集油温、液位、搅拌泵状态,控制油冷 / 水冷电磁阀,管控冷却速率;
清洗与回火:清洗喷淋控制,回火炉分段恒温保温,二次温度采集;
下料工段:工件出料检测、分拣、工艺数据归档,完成全流程数据追溯。
整条产线涉及大量数字量 DI/DO(限位、急停、泵阀启停、故障报警)、模拟量 AI/AO(温度、压力、流量、碳势),各炉体、冷却槽信号点位沿产线长距离分散布置,需要集中 PLC 统一调度,各工段就地采集控制。
项目挑战
点位分散,布线工程量大:多台热处理炉、淬火槽沿车间一字排布,传感器与执行器分布在数十米产线上,集中控制柜方案需要把所有信号拉回中控柜,线缆数量庞大、施工周期长,线缆敷设成本高。
现场环境恶劣,信号抗干扰要求高:大功率加热元件、风机变频器产生强电磁干扰,长距离模拟量测温信号易漂移失真,炉温、碳势采集不准,直接造成工件热处理质量波动。
系统连续运行,不能随意停机维护:热处理炉属于连续生产设备,停炉升温成本极高,传统 IO 模块故障时需要停机更换模块,会造成整线停产、工件报废。
系统扩展与兼容性需求:项目预留后期新增炉台、增加测温点位的扩容需求;主控采用西门子 S7-1500 冗余 PLC,需要支持 PROFINET S2 级冗余总线,保障高可靠性连续生产。
解决方案
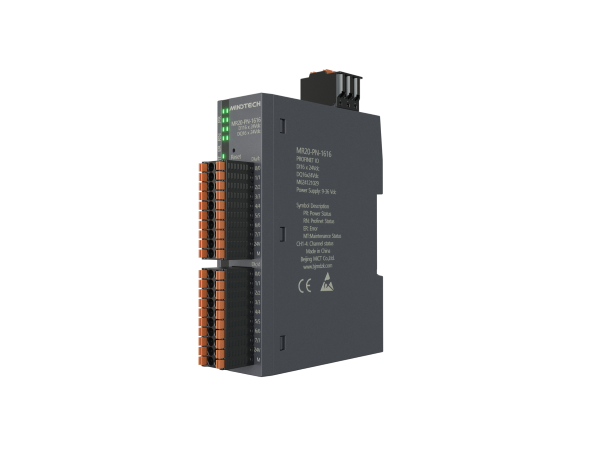
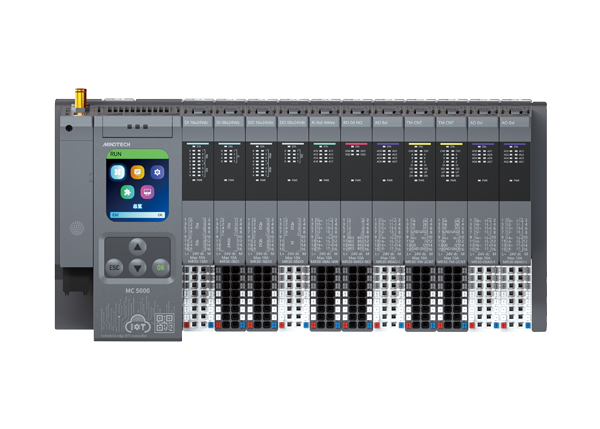
项目采用西门子 S7‑1500 冗余 PLC + 明达智控 MR30 系列 PROFINET 分布式 IO方案,在各炉体、淬火槽就地设置 MR30 远程 IO 分站,就近接入现场传感器与执行机构,通过 PROFINET 工业总线接入中控冗余 PLC,替代传统集中式 IO 布线架构。
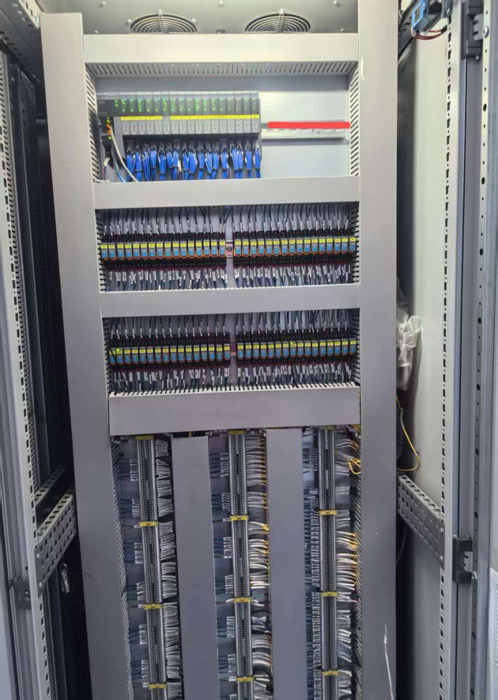
系统架构
中控层:S7‑1500 冗余 PLC,作为主控制器,运行热处理工艺配方、PID 闭环、设备安全联锁;
现场分站:沿产线分布部署多套 MR30 远程 IO 站,选用 MR30‑FBC‑PN PROFINET 总线耦合器,单耦合器最多可扩展 31 个 IO 模块,自由组合 DI/DO/AI/AO、RTD 测温模块;
现场信号:MR30 分站就近采集热电偶温度、炉压、气氛流量、氧探头模拟量信号;采集输送限位、急停、泵、阀门状态数字量信号;输出信号控制加热、电磁阀、输送电机执行机构;
通讯:PROFINET 总线,支持 MRP 介质冗余,满足 S2 级 PLC 冗余架构,实时周期控制,过程数据周期可低至毫秒级;
上层对接:PLC 数据上传 SCADA 画面与 MES 系统,记录每一批次工件完整热处理曲线,实现工艺追溯。
应用成效
布线成本与施工周期显著降低:相比传统集中 IO 方案,现场信号线缆用量减少约 65%,减少桥架敷设工作量,现场布线、接线调试周期缩短,项目整体落地效率提升。
信号采集稳定,热处理产品良率提升:短距离本地采集 + 模块隔离抗干扰,炉温、碳势采集精度稳定,消除长距离传输信号漂移问题,工艺曲线控制一致性提升,工件热处理不合格率明显下降。
运维便捷,停机损失大幅减少:MR30 支持模块热插拔,局部 IO 故障可在线维护,无需停炉降温;模块自带丰富远程诊断,中控即可查看分站、通道故障信息,快速定位问题,缩短故障排查时间。
系统扩展性强,适配车间技改扩容:MR30 单站最大支持 31 个模块,后期新增炉膛、增加测温点位时,直接在原有分站扩展模块或新增 MR30 分站即可,无需大规模改造中控柜。
国产替代降本:采用明达智控 MR30 分布式 IO 替代进口远程 IO,在同等性能、兼容西门子冗余 PLC 前提下,降低硬件采购成本。






 全国服务热线